客户质疑火焰钎焊的控温能力,问的从来不是温度数字,而是“你凭什么证明这一条缝和上一条、这一批和下一批是一样的”。火焰钎焊的热输入变量天然多于真空钎焊和激光焊,一致性不能靠承诺,只能靠可追溯的数据链来证明。本文拆解火焰钎焊不一致的根源,说明证明一致性需要哪三层证据,并以祥控智能的闭环温控方案为例,讲清楚设备能把“手感”收窄到什么程度、又收窄不了什么。
一、客户问的不是温度,是“可证明性”
设备商说“控温好”,指的是温控系统精度高、能稳定在设定值。客户问的是:你稳定在设定值,和每一条缝焊出来一样,中间隔了多少我没看见的变量?
真空钎焊一炉进几十片,炉温曲线有记录。激光焊的参数写在程序里,每次调用都是同一组数字。火焰钎焊不一样:燃气压力会波动,火焰性质会漂移,工件热负载随装夹状态变化,操作者今天手稳明天手抖。这些都在“控温好”覆盖不到的地方。
客户要的不是一个温度数字,是一套能回答“凭什么一样”的证据链。

二、火焰钎焊的“不一致”从哪来
热输入不可重复。人工手持火焰,焊枪距离、移动速度、停留时间每次都在变。铜和不锈钢导热快,热量停留差零点几秒,钎料润湿状态就变了。
火焰性质会漂移。燃气配比受气源压力影响,氧化焰、中性焰、还原焰对钎料铺展的作用完全不同。人工靠“看火色”判断,没有量化标准。
工件热负载波动。装夹位置微移、工装接触状态变化,都会改变热量传递路径。火焰钎焊没有炉膛均化温度场,工件本身状态就是热场的一部分。
三个变量叠加,就是客户感受到的“这一条和那一条不一样”。
三、证明一致性,需要三层证据
第一层:工件温度的真实记录。不是火焰温度,不是红外测温读数,而是焊缝附近母材的实际温度曲线。红外在火焰钎焊中干扰太大——火焰辐射、烟尘、表面氧化都会让读数偏离。可追溯的方案是接触式测温直接采集工件本体温度,每条缝调得出它经历了什么。
第二层:火焰参数的固化与调用。燃气流量、混合比例如果每次靠人工旋钮调节,就没有一致性可言。参数化的意义是同一产品调用同一组设定,气源压力波动由混气系统补偿,而不是靠操作者“感觉火小了就开大”。
第三层:钎着率的抽检验证。过程参数记录证明的是“焊接条件一致”,不等于结果一定一致。金相钎着率、氦检一次通过率、超声波抽检结果,才是对过程记录的验证。只有温度曲线没有金相验证是纸上谈兵;只有抽检没有过程记录,出了问题找不到原因。

祥控不宣称“每道缝都一样”,而是把前两层证据做成设备的内置能力。
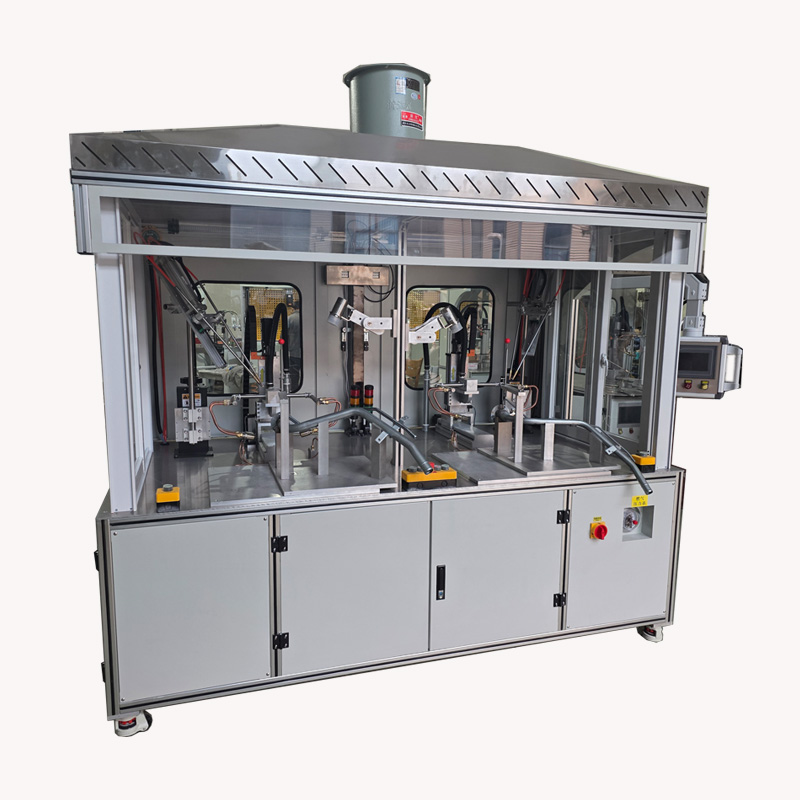
真实测温替代红外估算。工装预埋K型热电偶紧贴焊缝区域,直接采集母材温度,不受火焰烟尘和表面反光干扰。系统实时对比实测温度与设定值,偏低自动加大燃气流量,接近阈值稳压控温,偏高减小火焰功率。每一次焊接都有一条对应的工件温度曲线被记录,客户要查某条缝,有数据可看。
工艺曲线存储与调用。铜管、不锈钢管、铜铝异种接头的钎焊温度区间完全不同。设备内置多组工艺曲线,换产时调用对应编号,按预热、升温、钎焊、缓冷四段节奏执行。换个人焊,只要调用同一组参数,火焰行为就是可重复的。
智能混气稳定火焰性质。气源压力波动是火焰一致性的隐形杀手。混气配比技术让氧燃比例不随管道压力漂移,减少“这一枪火好、下一枪火不对”的波动。
设备做的是收窄过程变量的波动区间。它不能替代焊后抽检,不能保证每条缝金相钎着率完全一致,也不能把火焰钎焊变成真空钎焊那样的整板成形工艺。它能做的是:当客户问“凭什么一样”时,你拿得出每条焊缝的温度记录、每批产品的参数调用日志、以及抽检金相数据三者之间的对应关系。
FQA
Q1:±1℃的控温精度,对“每条缝都一样”到底有多大意义?
温度精度不直接等于焊缝一致性,但它是一致性的前提。火焰钎焊工艺窗口不宽:温度低了钎料不润湿,高了母材过烧或钎料漫流。设备连设定温度都稳不住,其他变量收得再紧也没有意义。±1℃的价值是让工艺参数有稳定的执行基础,不是温度对了焊缝就一定好——钎料用量、间隙、表面清洁度同样影响结果。
Q2:预埋热电偶测温和红外测温,差在哪里?
红外测的是表面辐射温度,火焰钎焊环境下误差来源多:火焰辐射叠加、烟尘遮挡、表面氧化导致发射率漂移。误差表现为“读数看着稳定,实际焊缝状态在变”。热电偶直接接触母材测传导温度,不受光学干扰。代价是工装需要预埋设计,换产品时可能要调整传感器位置。
Q3:调用存储参数,换型时真的不用重新调火吗?
同材质、同接头形式的批次内生产,调用参数后火焰设定和运动路径是重复的,不需要每次重新找火候。但更换材质、壁厚变化较大或工装定位改变时,仍需首件验证——调用参数是起点,首件确认钎料铺展和外观合格后才能批量。设备减少的是重复调试工作量,不是取消首件验证。
Q4:温度曲线记录了,就能证明钎着率一样吗?
不能。温度曲线证明“热条件一致”,钎着率还受钎料量、间隙、表面状态影响。正确做法是温度曲线作为过程记录保存,同时按批次抽检金相或超声波,把过程数据与抽检结果对应。某批抽检钎着率下降,回头查该批温度记录有无异常、钎料批次和来料表面状态有无变化。单靠温度记录做质量判定不够,但没有它,出了问题连追溯方向都没有。
Q5:火焰钎焊的一致性,和真空钎焊比,天花板在哪?
真空钎焊整板一次成形,一炉几十片经历相同炉温曲线,没有火焰的局部性和操作者变量。在翅片密集、流道复杂的整板焊接上,真空钎焊的一致性优势是结构性的。火焰钎焊的天花板在于:它适合局部接头和管路连接,通过设备控温和参数固化可以把批次波动压到可接受范围,但永远无法用“一把火焰走完整板”达到炉中钎焊的均匀性。把火焰钎焊放在它适合的位置上,一致性的讨论才有意义。




 联系祥控


 微信
咨询
 咨询
回电
 返回
顶部


